模切EVA泡棉托盘
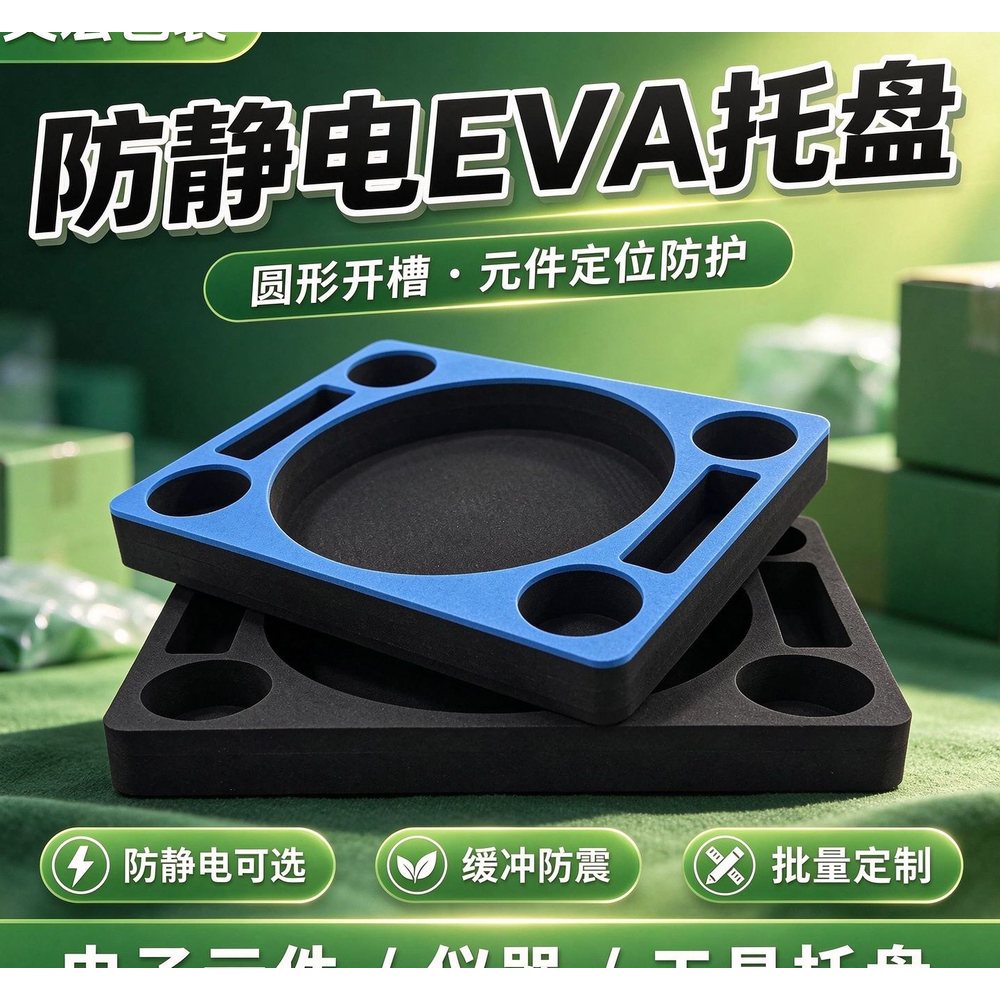
重复型腔通过冲压、热压或 CNC 雕刻加工到 EVA 片材中——这种托盘可让套件保持完整,并让装配线持续运转。
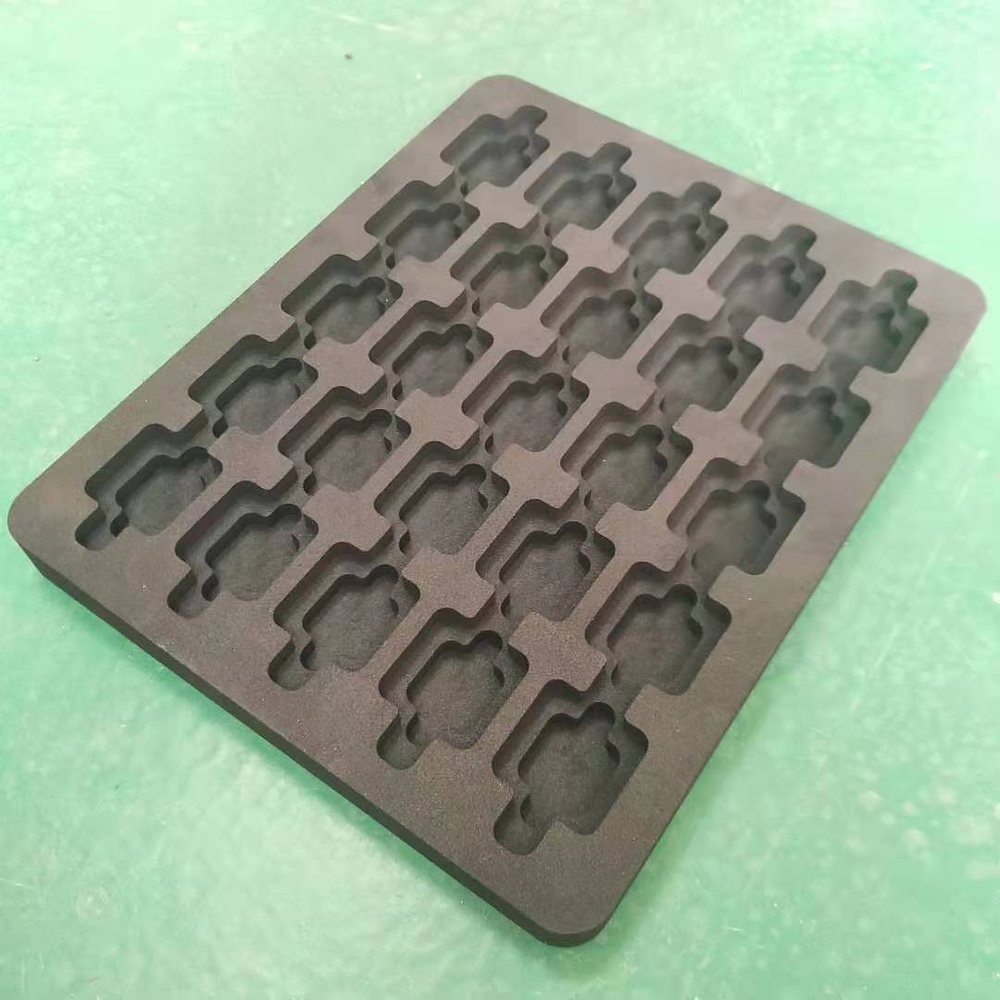
我们的模切 EVA泡棉托盘可选密度 25、38、45、60 和 70 kg/m³,硬度 38 至 80 Shore C,厚度可达 200 mm。可提供冲压、热压模压和 CNC雕刻,工作温度为 −30°C 至 +75°C。
产品说明
托盘与单件产品内衬有一个重要区别:它必须可重复。无论您包装的是四瓶、十二个工具头还是二十件电子套件,每个腔体都必须深度一致、公差一致,否则产线会变慢,包装外观也会不一致。我们用密度为 25、38、45、60 和 70 kg/m³ 的 EVA泡棉制作托盘,因此轻质化妆品托盘和重型工具托盘都能使用与载荷匹配的材料。硬度范围为 38 至 80 Shore C:较软的牌号保护玻璃和涂层表面,较硬的牌号固定金属工具而不会使壁面塌陷。厚度可从薄片材到 200 mm 块材。三种工艺覆盖不同产量范围。钢刀模切最适合大批量平面托盘,公差 ±0.3 mm。热压模压成型可制作壁厚一致的三维托盘,常用于化妆品和礼品套装。CNC雕刻适合深腔或轮廓腔体及小批量,公差 ±0.5 mm,无需钢制模具。工作温度通常为 −30°C 至 +75°C,部分工具托盘牌号额定为 −20°C 至 +50°C。客户指定的功能包括高密度、高回弹、减震、抗静电、阻燃、隔音和防滑。托盘用于电子产品包装、酒类包装和化妆品包装,以及五金套件和茶具。我们在中国广东东莞生产,最小起订量 1 件,样品 5–7 天,量产 15–25 天。
技术规格
| 参数 | 规格 |
|---|---|
| 材料 | EVA泡棉 |
| 密度 | 25 / 38 / 45 / 60 / 70 kg/m³ 选项;常用 38–70 kg/m³ |
| 硬度 | 38–80 Shore C(常用牌号 38 和 55 Shore C) |
| 厚度 | 0–200 mm;多尺寸定制 |
| 颜色 | 黑色、白色和混合色 |
| 工作温度 | −30°C 至 +75°C(工具托盘 −20°C 至 +50°C) |
| 加工工艺 | 冲压 / 模切、热压模压、CNC雕刻 |
| 功能 | 高密度、高回弹、环保、减震、防静电、阻燃、隔音、防滑 |
| 应用 | 电子产品、酒类、化妆品包装;五金和工具箱 |
| 印刷 / logo | 可提供 |
| 产地 | 中国广东省东莞 |
| 品牌 | 文宏 / EVA |
| 最小起订量 | 1 件起订为标准 |
典型托盘结构
| 结构 | 典型牌号 | 最适合 |
|---|---|---|
| 冲压平面托盘 | 38 kg/m³,38 Shore C | 平面套装托盘和零售内衬 |
| 热压托盘 | 38 kg/m³,55 Shore C | 三维化妆品和礼品托盘 |
| CNC雕刻托盘 | 38–70 kg/m³,38 Shore C | 深腔或轮廓腔体,小批量 |
| 高密度工具托盘 | 70 kg/m³,55–80 Shore C | 重型工具和仪器 |
应用与特点
订购与定制
- 排布:请发送 DXF/DWG 或样品托盘;我们建议型腔间距和壁厚。
- 工艺选择:平面量产用冲压,3D 成型用热压,深度和打样用 CNC。
- 密度选择:轻质物品用 25–38 kg/m³,工具和仪器用 45–70 kg/m³。
- 表面处理:光滑、植绒、双色和印刷 logo 选项。
- 公差:模压 ±0.3 mm,CNC ±0.5 mm,以确认的样品为准。
- 质量:ISO 9001:2015 工厂,提供 RoHS 和 REACH 声明。
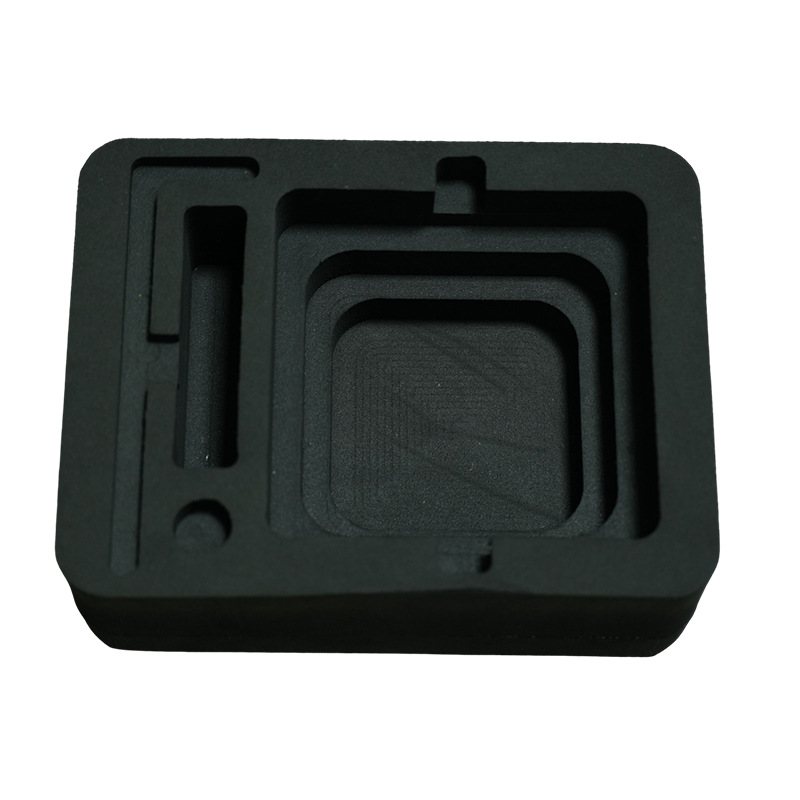
该分类下全部 4 款产品
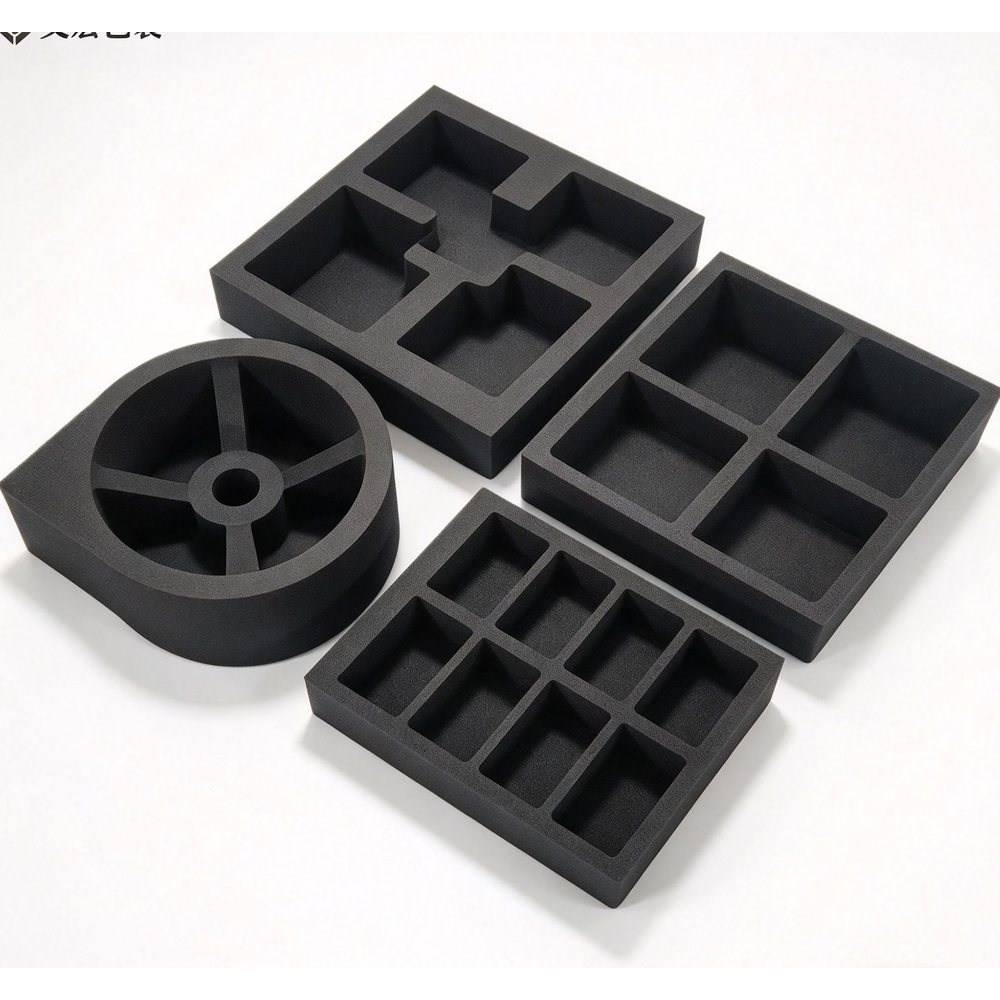
成品托盘和半成品内衬,在运输和展示过程中将产品及其配件固定在固定位置。
4 款产品
常见问题
最小起订量是多少?
样品和生产的交期分别是多久?
你们能按我们的图纸或样品制作产品吗?
工具托盘应该用哪种密度?
模压、热压和 CNC 雕刻有什么区别?
你们能做防静电和阻燃托盘吗?
进口商在指定 EVA 泡棉托盘供应商时应检查什么?
买家规格清单
内衬需要指定哪些内容?
核心输入参数为产品尺寸、重量、型腔深度、密度、厚度和公差。 EvaForm 依据这六项数值选择 EVA 等级和切割工艺路线。
哪种加工工艺适合我的部件?
模切是大批量平板内衬最经济的工艺路线。 CNC 雕刻适合多层级型腔;模压适合深 3D 形状。
我发送图纸后会发生什么?
您将在一个工作日内收到 DFM 说明、价格和样品方案。 请提供数量、颜色或表面处理、目的港和目标日期。
材料选择应遵循哪些标准?
EVA 泡棉包装通常依据 ISO 9001 质量控制、RoHS/REACH 材料合规和 UL 94 阻燃等级进行规范。 这些参考依据帮助买家基于证据而非声明来比较供应商。
“在讨论价格之前,先明确密度、硬度和公差;其余的都是工艺选择。” — EvaForm 工程核对清单
- ISO 9001 — 质量管理体系(2026 版,2026 年 9 月 16 日发布)
- 欧盟 REACH — 化学合规
- RoHS 指令 2011/65/EU — 限用物质
- UL 94 — 阻燃等级